ゴム製ガスケット、ホース、またはブッシングが承認に値するかどうか、どのように判断しますか?外観だけで信頼性を判断することはできません。ゴム部品は、硬化、ひび割れ、圧縮永久歪み、金属インサートからの剥離といった目に見えない形で故障します。これらの欠陥は、部品が実際に使用されるまで表面化しないことがよくあります。
1つの未検出の欠陥が、漏れ、振動、騒音、または高額な保証請求を引き起こす可能性があります。本ガイドでは、複雑な自動車用ゴム部品の試験を、購入時や検査時に適用できる実用的なチェックポイントに変換します。各部品の機能にとって重要な試験は何か、サプライヤーのデータをどう読み解くか、そして簡単な受入検査計画をどのように構築するかを学びます。その知識が、生産ラインと貴社の評判を守ります。
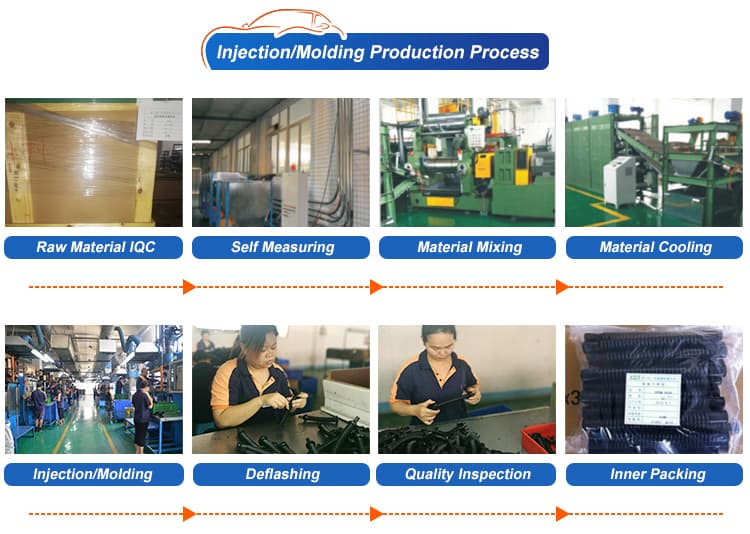
ゴム部品のチェックには、機械的、環境的、化学的、および寸法的な試験が組み合わされています。各試験は、応力、熱、または流体に対する挙動を明らかにします。すべての試験方法を自社のラボで実施する必要はありません。部品の機能にとってどのチェックが重要か、そしてサプライヤーのレポートをどのように読み解くかを理解してください。
受入品質検査は、原材料や部品が大量生産に使用される前に行われます。このタイミングで検査を行うことで、組立ラインに到達する前に欠陥を捕捉できます。サプライヤーは徐々に安価な材料に置き換える(品質の低下)可能性があります。明確な検証計画により、部品データシートと照らし合わせてロットをチェックします。AQL(合格品質限界)のような合格サンプリング計画を使用して、ロットの合格・不合格を判定してください。
サプライヤーの承認は、サプライヤー自身の品質システムや第三者監査に依存する場合があります。第三者によるチェックは、サプライヤーが新規である場合、材料が高価である場合、またはラボでの分析が必要な場合に役立ちます。すべての検証ステップが、ゴムの隠れた欠陥のリスクを低減します。
機械的試験は、自動車用ゴム部品試験の中核を成します。ASTM D2240 に基づく硬度はシール力を示します。ASTM D412 に基づく引張強さと伸びは、材料の強度と柔軟性を明らかにします。ASTM D395 Method B に基づく圧縮永久歪みは、高温下で長時間圧縮された後の復元力を測定します。
環境試験および化学試験は、実際の使用状況をシミュレートします。ASTM D471 に基づく耐流体性は、指定された流体に72時間浸漬した後の質量変化を確認します。オゾン劣化や熱老化試験は、ゴムをひび割れや硬化にさらします。FTIR および TGA は、ポリマーの種類と充填剤の含有量を確認します。
寸法チェックはすべての部品を対象とします。光学コンパレーターでOリングの寸法を確認します。CMM(三次元測定機)は複雑な3D部品に対応します。2.0ルクスの照明下での目視検査により、気泡、汚染、または0.3mmを超えるバリがないかを確認します。重量は目標値の±5%以内に収める必要があります。以下の表に、試験方法の分布と合格範囲を示します。
特性
試験方法
一般的な合格範囲
断面直径(Oリング)
光学コンパレーター / マイクロメーター
図面に対して ±0.05 ~ ±0.10mm
内径(Oリング)
光学コンパレーター
図面に対して ±0.15 ~ ±0.30mm
硬度(ショアA)
デュロメーター(ASTM D2240)
目標値に対して ±5 ショアA
外観
目視(2.0ルクスの照明)
気泡、汚染、0.3mmを超えるバリがないこと
重量
精密天秤
目標重量に対して ±5%
硬度と引張強さは、自動車用ゴム部品試験の基礎を形成します。これら2つの特性は、部品がどのようにシールし、屈曲し、荷重下で耐え抜くかを示します。ASTM D2240 は硬度測定を規定し、ASTM D412 は引張強さと伸びの手順を定義しています。これらを合わせることで、コンパウンドが性能目標を満たしているかどうかが明らかになります。
デュロメーターは、バネ仕掛けの圧子(インデンター)がゴムにどれだけ沈み込むかを測定します。ショアAスケールは0から100まであります。数値が高いほどゴムは硬くなります。軟質ゴムはショアA 20~40、中硬度ゴムは40~60、硬質ゴムは60~80の範囲に分類されます。一般的な自動車用シール部品には、ドアシール(ショアA 55)、空気圧用Oリング(65~75)、油圧用Oリング(70~90)などがあります。10未満または90を超える測定値は信頼性が低く、別のデュロメーターのスケールが必要です。
硬度はシール力に直接影響します。ショアA 70のOリングは、より低い圧縮力で装着でき、粗い表面にも容易に馴染みます。ショアA 90のOリングは装着により大きな力が必要ですが、高圧下での押し出し(エクストルージョン)に耐えます。3,000 psi(200 bar)を超えると、ショアA 70のシールは押し出しのリスクがありますが、ショアA 80~90であればバックアップリングが必要な場合もあります。
温度はすべてを変えます。ショアA硬度70のコンパウンドは、最高使用温度ではショアA硬度55〜60のように振る舞う可能性があります。華氏マイナス40度(-40°F)では、ショアA硬度70のニトリルシールは、ショアA硬度95以上のように硬くなることがあります。寒冷地向けには、室温での定格だけでなく、脆化点やTR-10温度を確認してください。
引張強さは、ゴムの試験片を破断させるために必要な力を測定するものです。伸びは、破断するまでにどれだけ引き伸ばされたかを記録します。これらの値は、材料の品質と柔軟性を明らかにします。ニトリルコンパウンドは、ショアA硬度50で少なくとも8 MPa、ショアA硬度70で少なくとも14 MPaに達します。HNBRは破断時に200%〜500%伸びますが、EPDMは200%〜600%に達します。
引張強さが低いことは、充填剤の含有量が少ないか、加硫が不十分であることを示しています。伸びが低いことは、ひび割れを起こしやすい硬くて脆いコンパウンドであることを示しています。ロットを承認する前に、サプライヤーのデータをこれらの範囲と照らし合わせて確認する必要があります。硬度、引張強さ、耐疲労性に優れた部品であれば、振動や熱サイクルに耐え、早期故障を防ぐことができます。
圧縮永久歪みには注意が必要です。硬いコンパウンドが自動的に歪みに強いわけではありません。過酸化物架橋のショアA硬度70のEPDMは、同じ硬度の硫黄架橋のショアA硬度70のEPDMよりも優れた性能を発揮します。温度は歪みを加速させるため、実際の使用温度でこの特性を評価してください。硬度と引張強さの2種類の試験を行うことで、部品が製造ラインに届く前にコンパウンドの品質を明確に把握できます。
ボンネットの下で6か月後に部品が故障してしまえば、初期強度はほとんど意味をなしません。環境試験は、コンポーネントが使用中に遭遇する熱、流体、天候をシミュレートします。これらのチェックにより、コンパウンドが時間の経過とともに特性を維持できるかどうかが明らかになります。
圧縮永久歪みは、ゴムシールが長期間の圧縮後にどれだけ復元できないかを測定するものです。試験片を圧縮し、高温で保持した後、解放して永久変形を測定します。ASTM D395およびISO 815がこの手順を規定しています。一般的な合格基準では、圧縮永久歪みを最大25%に制限しています。ISO 815試験は最大150°Cの温度で実施可能です。圧縮永久歪みが大きいシールは接触力を失い、漏れの原因となります。
熱老化はゴムを熱風にさらし、特性の低下を追跡します。ASTM D573は、100°Cで168時間経過後の特性低下を最大20%とする加速老化試験を規定しています。ASTM D865は、特性低下が15%未満であることを確認して耐熱性を検証します。これらの制限は、バルブカバーガスケット、Oリング、およびゴムシールにとって重要であり、排気やエンジンの熱の近くに配置されます。
極端な温度は現実世界の故障の原因となります。過熱はスラストシールを早期に摩耗させ、潤滑油を分解して堆積物を生成します。過冷却は水と油のヘドロや腐食を引き起こします。材料の選択が結果を左右します。EPDMは温度変化に対応し、柔軟性を保ちます。シリコーンは極端な高温・低温に対応します。NBRは極端な温度には適していません。
ボンネット内のコンポーネントは、毎日オイル、燃料、冷却液に接触します。ASTM D471およびISO 1817は耐流体性を測定します。一般的な制限として、IRM 903オイル中での体積膨潤を18%に抑えることが挙げられます。不適合な材料は、オイル、燃料、または冷却液にさらされると膨潤、ひび割れ、または漏れが発生します。NBRはオイルやガソリンに耐性があるため、燃料システム用に指定されています。Vitonもオイルや化学薬品に耐性があります。冷却液との適合性は、不適合なシールは早期に故障するため、重要な選定要素となります。
穴の開いたゴム製のポンプシールは、冷却システム内に空気を吸い込む可能性があります。冷却液と混ざった空気は、錆の形成を最大30倍加速させる可能性があります。冷却液中の錆は研磨剤として作用し、シールをさらに摩耗させます。
オゾンは引き伸ばされたゴムを攻撃し、表面のひび割れを引き起こします。ASTM D1149およびISO 1431は、通常40°Cで25〜200 pphmのオゾンチャンバーを使用してひび割れの形成を記録します。住友理工や横浜ゴムは、50〜100 pphmのオゾン濃度と0.68 W/m²/nm強度のUV-Bを使用してホースの試験を行っています。彼らの調査結果によると、安定化されていないコンパウンドはオゾンによって急速にひび割れますが、紫外線による劣化はより緩やかで、主に表面特性と色に影響を与えます。EPDMに含まれる安定剤パッケージやオゾン劣化防止剤は、ボンネット内のホースの寿命を約35〜50%延ばします。ASTM G154およびISO 4892は、紫外線による耐候性サイクルを追加します。この試験は、日光、雨、オゾンに毎日さらされるボンネットやトランクの蓋周辺のゴムシールにとって重要です。
OEMおよびティア1サプライヤーは、コンパウンドがSAE J200またはASTM D2000に適合することを要求しています。性能は、配合、混合記録、およびバッチ試験データによって追跡可能です。そのトレーサビリティにより、標準化された結果と生産ロットの材料が結び付けられます。真の耐久性は、データシート上の数値だけでなく、温度、オイル、冷却液、および天候への暴露状況に依存します。
ゴムと金属の接合部品は、振動や熱サイクルによる絶え間ないストレスにさらされています。接着が弱いと、ゴムインサートが金属コアから分離してしまいます。その分離は、異音、位置ずれ、早期故障の原因となります。部品が確実に保持されることを確認するために、接着試験と材料検証が必要です。
ASTM D429は、硬質基材へのゴム接着の標準試験方法を規定しています。これには5つの文字で分類された方法が含まれます。方法Aは、張力下での金属間ゴムサンドイッチを使用します。方法Bは、90度の剥離を適用します。自動車業界では、方法Bを生産品質管理のデフォルトとして扱っています。IATF 16949の下では、自動車エンジンマウントの推奨最小剥離強度は少なくとも6 kN/m(34 lb/in)です。部品は、ゴム破壊(R)の故障モードでその値に達した場合にのみ合格となります。接着破壊(CMまたはRC)は不合格を意味します。
属性
詳細
準拠規格
ASTM D429
QCデフォルト方法
方法B(90度剥離)
剥離強度の目標
少なくとも6 kN/m(34 lb/in)
合格基準
6 kN/m以上でのゴム破壊(R)
不合格基準
接着破壊(CMまたはRC)
ASTM D429方法Bの治具を使用して、ロットごとに1回の破壊試験を実施してください。この慣行により、部品が製造ラインに届く前に、ゴムと金属の弱い接着を検出できます。適切なゴムと金属の接着プロセスでは、表面処理、プライマー塗布、および加硫温度を制御します。各ステップが最終的な耐久性に影響を与えます。
FTIR分光法はポリマーファミリーを特定し、汚染を検出します。受入材料のスクリーニング中に、特性吸収ピークを読み取って充填剤の同一性を確認します。TGAは、1回の実行で充填剤と揮発分を測定します。ポリマーの分解は300〜500°Cの間で発生します。空気中または酸素中でのカーボンブラックの燃焼は500〜700°Cの間で発生します。無機充填剤の残渣は700°C以上で質量として残ります。これにより、充填剤の充填量、灰分、および揮発分の損失を定量化できます。
ポリマー分解:300〜500°C。
カーボンブラック燃焼:500〜700°C。
無機フィラー残渣:700°C以上。
レオメーターおよびムーニー粘度管理により、コンパウンドの一貫性チェックが完了します。これらの試験方法は、各ロットが承認された配合と一致していることを検証します。この一貫性が、すべての生産工程において長期的な耐久性を保護します。
強固な検査計画は、欠陥のあるゴム部品から生産ラインを保護します。サンプルサイズ、試験頻度、および合格基準に関する明確なルールが必要です。これらのルールは、部品のリスクレベルおよびサプライヤーの実績と一致させる必要があります。
まずはロットサイズと許容できる合格品質限界(AQL)から始めます。自動車用ゴム部品の場合、AQL 1.0が一般的です。以下の手順に従ってサンプリング計画を構築してください:
ロットサイズと指定されたAQLレベルを決定します。
MIL-STD-105D 表Iを参照します:ロットサイズの範囲を特定し、一般検査レベルIIに沿って移動し、サンプルサイズコード文字を見つけます。
表II-Aを参照します:コード文字を見つけて必要なサンプルサイズを決定し、ロットからランダムに抽出します。
AQL列の値を適用して合格および不合格の数を見つけます:欠陥数が合格数以下であればロットを合格とし、不合格数に達した場合は不合格とします。
品質履歴に基づいた切り替えルールを使用します:品質履歴が不十分な場合は厳格な検査で保護し、識別がそれほど必要ない場合は緩和された検査を行います。
3,201〜10,000個のロットの場合、コード文字Lでは200個のランダム抽出が必要です。AQLがメジャー欠陥2.5%、マイナー欠陥4.0%の場合、メジャー欠陥10個以下、マイナー欠陥14個以下であれば合格となります。初回サンプル検査(FAI)では、最初のロットに対して一連の物理特性試験をすべて実施します。継続的な生産ロットの試験では、デュロメーター、引張試験、圧縮永久歪み試験など、最小限の項目を定義された頻度で実施します。
ドキュメントパッケージには、適合証明書、材料証明書、実際のロットデータを含む物理特性試験報告書、寸法検査報告書、および工程記録を含める必要があります。自動車用途の場合、IATF 16949はISO 9001を拡張し、APQP、PPAP、FMEA、MSAを含む自動車固有の要件を定めています。
実験室での試験を開始する前に、簡単な現場チェックで多くの欠陥を発見できます。ゴムホースを握り、硬くてもしなやかであることを確認します。摩耗、膨らみ、または切り傷がないか確認してください。これらがあれば不合格です。流体および空気を保持する部品の漏れを確認します。ショックアブソーバーのゴムブッシュにドライロット(ひび割れ)がないか点検します。ドラッグリンクのゴムブッシュについては、割れや切り傷がないかを確認し、適切なグリース塗布が行われているかを確認します。
触覚チェックで隠れた問題が明らかになります。ゴムが硬く、容易に曲がらない場合は、硬化と弾力性の喪失を示しています。握ったときに柔らかい、またはスポンジ状の部分がある場合は、内部の剥離を示しています。視覚的な兆候も重要です:曲げ部やクランプ付近の表面のひび割れはゴムの劣化を意味し、ワニの皮のような模様はオゾンによる損傷を示し、油性の残留物や膨らみは化学的攻撃を示しています。下部ラジエーターホースが潰れている場合は、内部の補強コイルが欠けている可能性があります。これらのチェックを、入荷するすべての出荷品に対するバイヤーのチェックリストに組み込んでください。
認定されたゴムブッシュサプライヤーは、契約を結ぶ前に能力を証明しなければなりません。自動車用ゴムブッシュのサプライヤー認定では、外部委託の報告書だけでなく、社内での耐久試験を検証する必要があります。多軸荷重に対応した独自のサーボ油圧式疲労試験機を運用しているサプライヤーは、乗用車向けに50万サイクル、商用車向けに100万サイクルのブッシュ試験を実施できます。その社内能力がフィードバックループを短縮し、認定プロセスを強化します。
サプライヤー認定では、製品カテゴリーと製造拠点をカバーする有効なIATF 16949認証を確認する必要があります。IATF 16949認証は、PFMEA、管理計画、MSA、SPC、および重要な特性に対して少なくとも1.33のCpkを含む、PPAP対応能力を示します。ISO 9001だけでは、安全性が重要なOEM要件を満たせません。品質、生産能力、およびNVH性能については、以下を確認してください。成形プレスの能力予測の120%の能力と、文書化された金型メンテナンス。
剛性と動的性能が乗り心地を決定します。静的剛性と動的剛性の両方の試験が必要です。静的剛性は0.01〜0.1 Hzで測定し、動的剛性は通常100 Hzで測定します。動的剛性比(DSR)は、ブッシュがどれだけのノイズを伝達するかを示します。1.2〜1.6の低いDSRはノイズを良好に遮断します。1.8〜2.5の高いDSRは、ロードノイズを車内に伝えてしまう可能性があります。静的剛性が正しいだけでは、NVH性能を保証できません。
サプライヤー認定監査のたびに、このチェックリストを使用してください:
| 監査項目 | チェックリスト項目 |
| ゴムと金属の接着 | 破壊剥離試験(バッチごとに最低3回)、目視および超音波検査、定義された対応計画 |
| 剛性とNVH | 静的および動的剛性試験、動的剛性比の計算 |
| 耐久性検証 | サスペンションブッシュで50万サイクル、高耐久用で100万サイクル以上、接着剥離なし、剛性低下20%以下 |
| 防錆対策 | 標準部品で480時間の塩水噴霧試験、プレミアムプラットフォームで720〜1000時間 |
| 生産能力 | OEE(70〜85%)で調整された銘板能力、能力確約書 |
耐久性検証には、多軸荷重と現実的な環境条件を含める必要があります。ゴムブッシュサプライヤーは、実際の生産サンプルからの塩水噴霧試験報告書も提供する必要があります。品質システムおよび認証チェックについては、原材料記録、動的負荷試験データ、ねじり試験結果、硬度試験、およびオゾン・熱老化評価を要求してください。強力な耐久試験とトレーサビリティを備えたサプライヤーは、プログラムを後期の故障から保護します。
低価格で表面がきれいな製品は、あなたを欺く可能性があります。ゴムの配合、接着強度、疲労特性は、目視では判断できません。目視で確認できないことを裏付けるには、文書化された試験が必要です。
サンプル承認をミニ契約として文書化してください。承認された特性、製造条件、およびバルク品が適合しなかった場合の対応を明記します。製造上の変数が変更された場合にサプライヤーに通知を義務付ける条項を含めてください。承認されたサンプルは、あくまで実現可能性の証明として扱ってください。サプライヤーがシフトやバッチ全体で品質を再現できるという証拠を要求してください。
寸法が一致していても、配合や接着の品質が確認されたわけではありません。優れたサンプルは、バッチの一貫性を証明するものではありません。低価格は、材料グレードの削減を隠していることがよくあります。
スタビライザーリンクのサンプルは、外観検査や取り付け検査に合格する可能性があります。しかし、それは10万個の再現性を証明するものではありません。バルク供給を承認する前に、ロット証明書と工程能力データを要求してください。
製造部品は、承認されたサンプルから乖離します。機械の設定がずれ、材料のバッチが異なり、金型が摩耗するためです。受け入れ検査でその乖離を捉えなければなりません。ロット証明書を使用して、各出荷品をベースラインと比較してください。
ゴムの劣化は、製造された瞬間から始まります。EPDMゴムは、適切に保管されていれば、通常5年から10年の保管寿命があります。ARP 5316は、温度や梱包を含むエラストマーシールの保管を規定しています。
酸化劣化は、分子鎖の切断と架橋の進行を引き起こし、可塑剤の移行は柔軟性を変化させます。これらの変化はすべて、硬度と圧縮永久歪みに影響を与えます。圧縮永久歪みが50%を超える静的シールは、シール力を失い、漏れが発生します。硬化したゴムを使用したブッシングは、より多くのロードノイズを伝達します。同じブッシングが金属コアとの接着を失う可能性もあります。摩耗したブッシングは、乗り心地の耐久性を急速に低下させます。コンパウンドの耐久性は保管履歴に依存するため、ゴムブッシングに表面のひび割れがないか点検してください。
検査記録に製造日を記入してください。ロットが長期間保管されていた場合は、出荷前に硬度を試験してください。到着時の簡単な試験が、初期不良からラインを守ります。不良ブッシングの交換は、早期に発見するよりもコストがかかります。
ゴム部品のチェックは、ラボのエンジニアだけのものではありません。すべての購買担当者にとっての実用的なリスク管理ツールです。強力な認定プロセスが、あなたの生産ラインを守ります。
まずはバイヤーのチェックリストから始めましょう。自動車用ゴム部品の試験データ、サプライヤー認定記録、受け入れ検査結果を含めてください。次に、次回の購入時に試験データを要求してください。サプライヤーの認証を確認してください。各ブッシングに対して、基本的な外観および触感チェックを行ってください。ホースを握り、ひび割れを探し、硬化していないか触れて確認してください。
強力な試験体制を持つ認定サプライヤーは、データを快く共有します。ブッシングのサプライヤーが社内で耐久試験を実施していることを確認してください。ブッシングの硬度と圧縮永久歪みを追跡してください。
ASTM D395に基づく圧縮永久歪みが最も重要です。圧縮永久歪みの高いシールは、接触力を失い、漏れが発生します。永久変形を最大25%に制限してください。この試験と硬度測定を組み合わせて、実際の使用条件下でコンパウンドがシール性を維持できるかを確認してください。
製造拠点がIATF 16949認証を取得しているか確認してください。サプライヤーが乗用車向けに50万サイクルの社内耐久試験装置を運用していることを確認してください。ASTM D429 Method Bに基づく剥離強度データを要求してください。優れた騒音遮断性を得るために、動的剛性比が1.2から1.6の間であることを確認してください。
いいえ。外観検査では、ひび割れやバリなどの表面欠陥は見つかりますが、コンパウンドの強度、接着品質、圧縮永久歪みは分かりません。きれいなサンプルでも、熱サイクル後に故障する可能性があります。外観検査とサプライヤーからの文書化された試験データを必ず組み合わせてください。
ゴムは製造された瞬間から劣化します。EPDMは、適切に保管されていれば通常5年から10年持ちます。酸化劣化は、硬度と圧縮永久歪みを変化させます。すべてのロットの製造日を確認してください。出荷品が長期間保管されていた場合は、出荷前に硬度を試験してください。
ロットサイズと部品の重要度に基づいたAQLサンプリングから始めてください。3,201個から10,000個のロットの場合、200個のランダムサンプルを抽出します。AQL 2.5%で、10個を超える重大な欠陥を許容しないでください。適合証明書、材料証明書、および実際のロットデータを含む物理的特性試験報告書を要求してください。


 オンラインサービス


