オゾンクラック、圧縮永久ひずみ、耐化学薬品性の欠如、紫外線劣化、および機械的疲労は、自動車用ゴムの故障解析事例の大部分を占めています。これら5つの故障モードには、それぞれ明確な証拠が残ります。早期故障のほとんどは、偶然の不運ではなく、設計意図と現実の稼働条件との不一致に起因しています。未然防止はメーカー側の規律です。予想外のエラストマーの破損は、多額のダウンタイム、安全性に関する問題、評判の失墜といった大きなリスクをもたらします。そのパターンを認識しているエンジニアは、問題をより早く解決します。この記事では、各モードの症状、根本原因、および防止戦略を通じてそれぞれを検証します。その後、製造上の課題、防止のフレームワーク、そして安価なゴム部品がもたらす実際のコストについて取り上げます。
自動車用ゴムの故障解析では、ほとんどのゴム部品の故障の原因が1つに絞り込まれます。それは、設計意図と実際の条件との不一致です。エンジニアは、公称温度、荷重、化学物質への曝露を考慮して材料を指定します。しかし、車両は、仕様書がまったく予測していなかった高熱、紫外線、オゾン、繰り返しの動き、および液体をもたらします。ゴム部品の故障が偶然の不運から生じることはめったにありません。その部品の前提が間違っていたのです。
|
不一致のカテゴリ |
設計の前提 |
現実の条件 |
発生する問題 |
|---|---|---|---|
|
環境曝露 |
公称温度の定格度/UV/オゾン |
ライフサイクル全体を通じた高熱、UV、オゾン |
圧縮永久ひずみ、亀裂、シール力の低下 |
|
機械的荷重 |
制限内の圧縮/引張/衝撃 |
長期荷重、過剰な圧縮、衝撃 |
永久変形、平坦化した断面、漏れ |
|
動作 |
静的接触として扱われる |
繰り返しの滑り、転がり、摩擦 |
摩耗、材料の損失、性能の低下 |
|
化学物質への曝露 |
予想される液体と適合性がある |
使用中のオイル、溶剤、クリーナー |
膨潤、劣化、急速な性能低下 |
|
デュロメータ |
仮定によって選択された硬度 |
実際の荷重とシールの要求が異なる |
硬すぎてシールできない、または柔らかすぎて形状を維持できない |
結果として、漏れ、機器の損傷、安全性に関する問題、ダウンタイム、評判の失墜といった問題が複合的に発生します。2つの現場の事例がそのパターンを示しています。オフロード用のサスペンションブッシュは、天然ゴムが軽微なエンジンルーム内のオイル漏れに遭遇したため、6か月以内に故障しました。ゴムが膨潤して予圧を失い、ステアリングの遊びが発生したのです。耐油性のEPDM/PUの組み合わせにより、この問題は解消されました。個別に、より長い寿命を狙って選択された85 Shore Aのスタビライザーバーブッシュは、ほとんどダンピング効果がなく、30,000 km以内にフレームマウントに疲労亀裂を引き起こしました。70 Shore Aの多層設計により、通常の寿命が復元されました。
5つの故障モードが現場を支配しており、それぞれが認識可能な証拠を残します。
|
モード |
典型的な症状 |
根本原因 |
|---|---|---|
|
材料の不適合 |
硬化または亀裂、数週間以内の膨潤または軟化 |
エラストマーと使用温度または媒体との不適合 |
|
硬度または圧縮の不適切 |
設置後すぐに水漏れ;シールの取り付けが困難 |
溝のデザインに適合していないショアA硬度 |
|
熱劣化 |
表面の亀裂、経時的な弾性の低下 |
材料の温度限界を超える連続使用 |
|
押し出しおよびニブリング |
高圧下における、ぼろぼろにかじられたような端部 |
圧力がシールを回復速度よりも速くクリアランスギャップに押し込む |
|
化学攻撃 |
シールの膨張、軟化、または崩壊 |
仕様選定時にメディア適合性が見落とされていた |
これらの主要な根本原因には、エラストマーの物理特性と現実世界のストレスという共通のテーマがあります。材料選定と溝の設計によって、シール故障が発生するかどうかが決まります。以下の専用セクションでは、それぞれのモードについて、症状、原因、および防止策を検討します。
オゾンクラックには明確な特徴があります。亀裂はひずみ軸に対して直角に走るため、曲げられたゴムチューブの円周上に亀裂が現れます。これらは露出した表面から始まり、シールやチューブの壁を貫通するまで内側に成長します。亀裂の密度はオゾン濃度とともに上昇し、鋭い角はそこにストレスが集中するため起因点として機能します。
化学的メカニズムが劣化の原因を説明しています。オゾンは、天然ゴム、SBR、ニトリルゴムなどの影響を受けやすいエラストマーの二重結合を攻撃します。このオゾン分解によりポリマー鎖が切断され、材料が強度を失うまで分子量が急激に低下します。オゾンの発生源には、放電、コロナ放電、コンプレッサー内の静電気、光化学スモッグなどがあります。新しく露出した亀裂表面はさらに攻撃を受けるため、部品が破損するまで亀裂は着実に成長します。
|
側面 |
詳細 |
|---|---|
|
亀裂の方向 |
ひずみ軸に対して直角 |
|
亀裂の成長 |
表面から内部へ、壁を貫通する |
|
脆弱なエラストマー |
NR、SBR、NBR、ポリブタジエン |
|
一般的なオゾン発生源 |
放電、スモッグ、静電気 |
メーカーは、最初からコンパウンドに耐オゾン性を組み込んでいます。ポリマーブレンドはその方法の一つであり、20〜60 phrの高分子量PVCを含むNBR-PVCポリブレンドは、40°Cおよび50 pphmのオゾン曝露に1000時間以上耐えて亀裂を生じません。相溶化剤を使用したNBR-EPDMブレンドは、同じ条件下で800時間以上に達します。
添加剤は第2の防御線を形成します。0.5〜5 phrのp-フェニレンジアミン誘導体などのオゾン劣化防止剤は犠牲的スカベンジャーとして機能しますが、その効果は6〜18か月で枯渇します。0.3〜10 phrのパラフィンワックスは表面にブルームし、物理的障壁を形成します。過酸化物加硫は、硫黄架橋よりもオゾンに耐性のあるC-C結合を作ります。適切な混合により完全な分散が確保され、オゾンキャビネットテストによってリリース前の性能が確認されます。不飽和ゴムはすべて脆弱なままであるため、シールの信頼性は、単一の添加剤を信用するのではなく、総合的に防止策を設計することにかかっています。
圧縮永久ひずみとは、一定期間の使用後に反発力が永久的に失われる現象です。熱、時間、化学物質、過剰な圧縮がこの変化を引き起こします。圧縮永久ひずみが大きく発生しているシールでも、見た目には問題がないように見えることがあります。しかし、押し返す力や形状を維持する力を失っているため、後から漏れが発生します。
|
カテゴリ |
詳細 |
|---|---|
|
症状 |
平坦化または変形した断面、スプリングバックなし、漏れおよびシールの破損 |
|
根本原因 |
長時間の圧縮時間、高熱、化学薬品への曝露、軟質または低反発材料、過剰圧縮、経年劣化 |
|
温度の影響 |
熱は弾性の喪失を加速させ、極度の寒さは収縮と脆化を引き起こす |
|
時間の影響 |
長期の荷重が弾性限界を超え、永久変形を引き起こす |
低温収縮により、シールが温まった後も残る漏れ経路が開く可能性がある。熱はゴムを硬化させ、グランドを変化させる。どちらの影響も故障のリスクを高める。
加硫システムの選択が重要である。従来の硫黄加硫では、荷重下で再配列する多硫化架橋が形成される。過酸化物加硫では、安定した炭素-炭素架橋が得られる。架橋密度のバランスが必要であり、少なすぎると粘性流動を引き起こし、多すぎると弾性回復が阻害される。安定剤は酸化および熱劣化から保護する。適合性のある可塑剤は、圧縮永久歪みを増加させずに柔軟性を維持する。NBRとPVCまたはEPDMなどのポリマーブレンドは、ブレンド比率が適切であれば回復を改善できる。
材料グレードが限界を定める。プレミアム特殊コンパウンドは、制御された分子量と最適化された過酸化物加硫により、125°Cで70時間後には20%未満の圧縮永久歪みを達成でき、一方、高性能グレードは、125°Cで70時間後も25%未満の低い歪み値を維持し、最大150°Cまでの連続耐熱性を備える。FKMおよびシリコーンのグレードは、200°Cを超える温度でも低い圧縮永久歪みを保持する。40から90 Shore Aまでの硬度がほとんどのシール作業に対応する。低圧縮永久歪みコンパウンド、適切な溝設計、および制御されたスクイーズを組み合わせることで、耐用年数全体にわたってシール力が維持される。
化学的非相溶性は、膨潤、軟化、硬化、または亀裂として現れる。ガスケットは使用中に著しく膨張し、合わせ面への密着性を失うことがある。吸収された流体は添加剤を溶出し、材料をさらに弱める。これらの変化により、組み立て時ではなく、取り付け後数週間経ってからシール漏れが発生する。
そのメカニズムは溶解度のミスマッチである。エラストマーと化学的に類似し、極性と溶解度パラメータが近い使用流体がネットワーク内に吸収され、ポリマー鎖を引き離す。非極性エラストマーは非極性流体で膨潤し、極性エラストマーはそれらに抵抗する。未加硫や分散不良などのプロセス要因は吸収量を増加させるが、それらは大きさを調整するだけであり、本質的に不適合な材料の選択を救うことはできない。
|
エラストマー |
一般的に適合するもの |
一般的に不適合なもの |
|---|---|---|
|
EPDM |
温水、蒸気 |
石油系のオイルおよび燃料 |
|
NBR |
オイル、燃料、グリス |
強酸化剤、ケトン類、ブレーキ液 |
|
VMQ (シリコーン) |
熱風、水、耐候性 |
燃料、濃縮溶剤 |
|
FKM |
幅広いオイル、燃料、高熱 |
一部のグレードはアミン類、ケトン類、熱水に対して弱い |
温度の上昇により、これらの反応が促進されます。400 °Fを超えると、従来のFKMはアミン環境下で軟化し、ブリスターが発生します。ある製油所のアミン再生塔では、300時間後に硬化とひび割れが観察されました。耐爆発減圧FKMグレードメンテナンス間隔が2倍になりました。苛性洗浄システムにより、EPDM製ガスケットが230 °Fで48時間経過後に約20%膨潤したため、Aflas®に変更したところ、耐用年数が4倍に延びました。
予防は設計段階での流体適合性の確認から始まります。エンジニアは、洗浄剤や一時的な流体を含め、部品が接触するすべての媒体をリストアップし、そのリストにエラストマーを適合させます。NBRは油には適していますが、ブレーキ液では劣化します。EPDMは蒸気には耐えますが、燃料中では劣化します。FKMは幅広い範囲をカバーしますが、グレード固有の制限があります。
検証によってその選択が正しいことが確認されます。実用温度での実際の使用流体を用いた浸漬試験により、製造開始前に膨潤や硬さの変化が明らかになります。サプライヤーは、単なる材料データシートではなく、試験データを提供すべきです。正しい溝設計と管理されたスクイーズ(つぶし代)により、わずかな膨潤が発生した場合でもシール荷重が維持されます。化学的侵攻に起因する不具合は、材料の変更だけでは解決できません。それとともに仕様も変更する必要があります。
日光はまず表面のゴムを分解します。紫外線は高分子鎖を切断するのに十分なエネルギーを帯びており、酸素が反応に加わって光酸化を引き起こします。その損傷は、白化、色あせ、微細な表面のひび割れ、および光沢のない硬化した表皮として現れます。その後、ひび割れが内部へと広がり、弾性が低下します。ガラスの近くに取り付けられた外装トリム、ウェザーストリップ、およびホースは最も激しい環境曝露を受け、窓側の内装部品も同様に色あせや劣化を起こします。
根本原因は、防御のない状態でのエネルギー吸収です。高分子内の二重結合やその他の発色団が紫外線を吸収し、ラジカル連鎖反応を開始します。鎖の切断によって材料が軟化する一方で、架橋によって硬化するため、表面と芯部の劣化速度が異なります。熱と酸素はこのプロセスを加速させます。日陰用として定格された部品が直射日光の下で故障することがあり、設計意図と実際の条件の不一致が、紫外線に関連する故障の大半を引き起こしています。
メーカーは単一の添加剤に頼るのではなく、ゴムの中にUV防御剤を配合します。ヒンダードアミン系光安定剤、ベンゾトリアゾール系、ベンゾフェノン系がUV放射を吸収または遮断し、鎖の開裂、架橋、変色、機械的特性の低下を防ぎます。主・副酸化防止剤がこれらと並行して働き、ラジカル反応を中断させます。カーボンブラックや特殊顔料は補強充填剤およびUV遮断剤として働き、粒子径、表面積、分散品質のすべてが性能に影響を与えます。
表面処理およびポリマーによるアプローチでさらなる保護が加わります:
過酷な用途において、調整された安定化処理が効果を発揮します。自動車のヘッドランプレンズ用に開発された特注のUV安定剤は、レンズの透明度を標準オプションよりも50%長く維持し、現在では自動車ヘッドランプ用UV安定剤市場の70%を占めています。この結果は、安定剤パッケージを部品およびその暴露プロファイルに適合させることが、耐用年数にわたってシーリング性能をどのように保護するかを示しています。
繰り返しの応力サイクルが機械的疲労を引き起こします。部品は使用中に何千回も屈曲、圧縮、または伸長します。応力集中部に小さな亀裂が形成され、材料が破断するまで成長します。症状には、表面の微細な亀裂(クレイジング)、エッジのチャンキング(塊状の剥離)、弾性の漸進的な低下が含まれます。ダイナミックシールやエンジンマウントでは、目に見える故障が現れる前に、このパターンがしばしば見られます。
根本原因は、周期的荷重、不適切な形状、熱の蓄積の組み合わせです。鋭い角やアンダーカットに応力が集中します。過剰な圧縮は、サイクルごとに内部歪みを高めます。また、屈曲は熱を発生させ、温度の上昇は亀裂の成長を加速させます。砂利、摺動接触、または粗い相手面による摩耗および損傷は、材料を取り除き、亀裂の発生段階を短縮します。静的デューティ用に定格された部品は、動的アプリケーションでは耐えられません。
設計者はまず応力集中を軽減します。ゆとりのあるフィレット、滑らかな移行部、および適切な溝寸法が荷重を分散させます。次に材料の選択が行われます:バランスの取れた架橋密度を持つ耐疲労性コンパウンドが亀裂の成長に抵抗します。補強と適切な硬度が、繰り返しのたわみ下でも部品を安定させます。動的試験による検証により、生産前に設計が確認されます。
製造管理により設計意図が保護されます。一貫した混練、制御された加硫、および厳格な寸法公差が弱点を防ぎます。きれいな金型により、亀裂の種となる表面欠陥を回避します。適切な取り付けガイダンスにより、現場での過剰な圧縮や位置ズレを軽減します。これらの対策が組み合わさることで、車両の寿命全体にわたって耐用年数が延び、シーリング性能が保護されます。
押出の欠陥は、多くの場合、機械の故障ではなくコンパウンドのレオロジー(流動学)の問題を示しています。シャークスキンは、ダイ出口での弾性不安定性によって引き起こされる、細かく規則的な表面粗さとして現れます。グロス・メルト・フラクチャー(粗大溶融破断)は、高せん断速度下でカオス的な表面破壊を引き起こします。ダイスウェルの変動は、ロット間の弾性の違いを反映し、寸法の不適合を引き起こします。加硫の問題は、ゴム部品製造において最もコストのかかる問題の一つにランクされます。スコーチはt10を短縮し、フローマークや不完全な金型充填を引き起こします。加硫不足は低い硬度とモジュラスを残します。過剰加硫またはリバージョン(もどり)は物理的特性を劣化させます。ブリスター(膨れ)や気孔は、使用中の故障につながる構造的欠陥を生み出します。
診断士は、押出機を調整する前に、欠陥がコンパウンドに起因するものであることを確認します。G'をベースラインと比較する周波数スイープにより、シフトしたモジュラスが明らかになります。加硫曲線は主要な診断手段として機能します:短縮されたt10はスコーチを示し、MH以降の低下するプラトーはリバージョンを示し、t90は最適加硫を確認します。
一貫性のないゴムコンパウンドおよび寸法の公差と嵌合の問題が、ゴム部品における現場故障の上流側の原因を作り出します。加硫中の不均一な熱分布は、熱勾配と持続的な内部応力を発生させます。長い流路は、密度、加硫速度、および充填剤分布の変動を引き起こします。不適切な金型設計は、直接的に部品の反りにつながります。これらのゴム部品製造の課題には、厳格なプロセス管理が求められます。大型ゴム部品の寸法公差は公称値の±0.5%から±2.0%の範囲であり、表面の平坦度偏差は100 mmあたり0.1〜0.3 mmを超えません。ショア硬度の一貫性は±5ショアA単位の範囲内に収まります。公差の逸脱はシーリング性能や互換性に影響を与えるため、ゴム部品のわずかな寸法偏差でも漏れやシステム故障を引き起こす可能性があります。
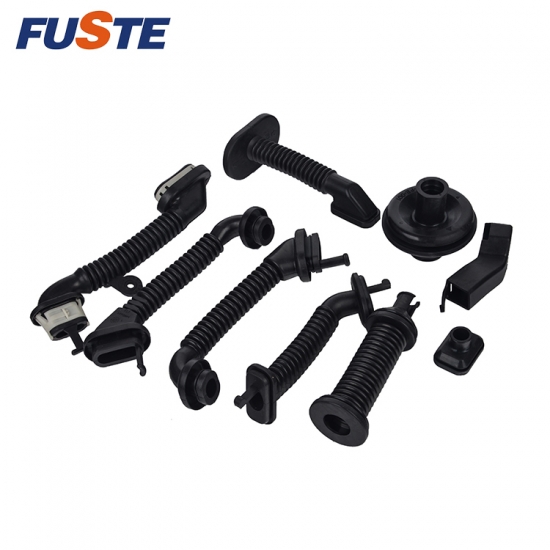
予防は製図板から始まります。エンジニアは、それぞれの故障を圧力、熱、化学薬品への暴露、または取り付けエラーにまでさかのぼって追跡します。構造化された目視検査により、圧縮永久ひずみ、押出、化学攻撃、熱劣化などの損傷パターンとそれらの原因を結び付けます。次に、設計レビューにおいて、動作条件、取り付けの実践、材料の選択、および寸法公差を総合的に検証します。形状はコンパウンドと同様に重要です。グランドの深さと幅、圧力下のクリアランスギャップ、および相手面の仕上げのすべてが耐用年数を形作ります。寸法管理が不十分な場合、正しい材料であっても故障します。
材料選択プロセスでは、エラストマーを環境とデューティサイクルに適合させます。媒体適合性、極端な温度、長期的な圧縮性能、および劣化特性が選択を推進します。デュロメーター(硬度)の不一致だけでも漏れや減衰不良を引き起こす可能性があるため、硬度は実際の荷重とシーリングの需要に従う必要があります。以下の表に、一般的なオプションをまとめます。
|
エラストマー |
温度範囲 |
主な耐性 |
一般的な用途 |
|---|---|---|---|
|
NR |
-50°C〜+70°C(長期) |
高引張・引裂強度、反発弾性;耐油性および耐オゾン性が低い |
防振マウント、スプリング、ベアリング |
|
EPDM |
-40°C〜+150°C(過酸化物加硫) |
優れた耐候性、耐オゾン性、耐化学薬品性;鉱物油および燃料と不適合 |
窓用シール、ホース、Oリング、ガスケット |
|
NBR |
-40°C〜+120°C |
優れた耐油性および耐燃料性。限られた耐オゾン性および耐候性 |
ガスケット、シール、ホース |
|
HNBR |
最高150°C |
優れた耐熱性および耐オゾン性、最高の圧縮永久ひずみ |
耐熱性と耐媒体性が求められるシール |
|
シリコーン |
連続200°Cまで |
卓越した耐オゾン性および耐候性。低い引き裂き強さ |
電気絶縁、静的シール |
|
ACM |
通常150°C |
優れた耐熱性および耐油性。劣った耐水性 |
熱および油の用途 |
|
CSM |
乾熱150°Cまで |
優れた耐オゾン性および耐候性。劣った圧縮永久ひずみ |
耐候性ホース、メンブレン |
|
ECO |
-40°Cから+120°C |
熱、油、オゾンに対する耐性。水や蒸気には不適 |
シール、ガスケット、ダイヤフラム |
|
FKM |
-30°C 〜 200°C |
優れた耐熱性、耐オゾン性、耐化学薬品性 |
軸シール、Oリング、ガスケット |
検証によってその選択が正しいことが確認されます。厳格なテストにより、圧力、温度、代表的な媒体などの実際の使用条件が再現されます。技術者は設計意図に対して断面や圧縮を測定し、出荷前に合格基準を適用します。この段階で故障の原因を取り除くことは、市場回収を行うよりもはるかにコストを低く抑えられます。
生産管理により、設計がすべてのユニットに確実に反映されます。TS16949品質システムがプロセスを管理し、製品はASTM、SAE、DIN、JISの各規格に準拠しています。ROHS、REACH、およびFDAの各認証は、制限物質および食品接触用途を網羅しています。品質管理とテストにより、出荷前にコンパウンドの均一性、硬化状態、寸法が確認されます。
Fusteは、メーカーが自動車用ゴムの故障解析をどのようにプロセスに組み込んでいるかを示しています。2004年に設立された同社は、20,000平方メートルの工場を運営し、年間生産能力は5,000トンを超えています。そのサービスは、配合設計、金型製作、最終生産にまで及びます。その統合により、材料選定、金型、工程管理が相互に強化される予防体制が支えられています。テストデータや工程監査を求めるバイヤーは、ゴム部品の故障に関するループを確実に閉じることができます。
低い単価はゴム部品の真のコストを隠します。安価なコンパウンドでは、ゴム部品の早期破損を防ぐ安定剤、加硫制御、材料グレードが省略されていることがよくあります。その部品は受入検査に合格しても、現場で破損する可能性があります。その結果、各保証請求には交換費用、人件費、管理間接費がかかります。ダウンタイムはさらにコストを増加させます。シール破損により走行不能になった車両や停止したラインは、部品あたりの価格差よりもはるかに多くの費用がかかります。繰り返される請求はブランドにも損害を与えます。買い手は、請求書のことを忘れた後も、液漏れや故障を長く記憶しています。自動車用ゴムの破損解析では、通常、こうした事象はランダムな欠陥ではなく調達の意思決定に起因していることが判明します。破損が方程式に組み込まれると、最も安価な部品が最も高価な部品になります。
調達チームは、材料とプロセスに関する直接的な質問によってサプライヤーをスクリーニングできます。以下の表は、調査すべき主要な領域を示しています。
|
評価エリア |
サプライヤーへの質問 |
重要な理由 |
|---|---|---|
|
材料グレード |
どのゴムグレードが指定されていますか?また、材料データシートを提供できますか? |
代用品は耐久性や騒音特性を変化させることがあります。 |
|
構造 |
部品はブッシュタイプ、ボールジョイントタイプ、それとも混成構造ですか? |
構造の違いによって、異なる動きや摩耗リスクが生じます。 |
|
接着管理 |
金属とゴムの接着はどのように管理および検証されていますか? |
接着が弱いと、界面剥離や早期のガタつきの原因になります。 |
|
表面処理 |
どのような洗浄、ショットブラスト、リン酸塩処理、またはコーティング工程が使用されていますか? |
前処理が不十分だと、密着性や耐食性が低下します。 |
|
疲労試験データ |
どのような荷重、角度、周波数、サイクル数、温度が使用されましたか? |
試験条件が用途と一致している場合にのみ、結果は有用となります。 |
|
検査 |
どの寸法と機能がオンラインで検査されますか? |
検査の抜け穴はロットのばらつきを許容することになります。 |
|
トレーサビリティ |
ロット単位で材料、工程、検査データを追跡できますか? |
トレーサビリティにより、問題発生時の調査時間を短縮できます。 |
サプライヤーは、配合、金属前処理、接着剤塗布、加硫、バリ取り、最終検査に至るまでの製造能力も確認する必要があります。品質管理の規律も同様に重要です。バイヤーは、硬化曲線データ、硬度レポート、表面処理記録、および是正処置報告書を要求すべきです。材料グレード、配合、金型、または製造場所の変更には、書面による承認が必要です。これらの確認作業により、発注書が管理された品質合意書へと変わります。
オゾン亀裂、圧縮永久ひずみ、化学的不適合、紫外線劣化、および機械的疲労は、それぞれ予防可能な根本原因にさかのぼります。材料の不適合、誤った硬度、および見落とされた使用条件が、これらの故障を引き起こします。予防はシステムとして機能します。設計レビュー、材料検証、および工程管理は、互いに強化し合う必要があります。エンジニアは認知された規格を指定し、テストデータを要求すべきです。調達チームはサプライヤーの工程を監査し、ロットトレーサビリティを要求する必要があります。単一の修正でこの規律の代わりになるものはありません。自動車用ゴムの故障解析は、それを品質システムに組み込んでいるメーカーに利益をもたらします。Fusteは、2004年に設立され、配合設計、金型製作、生産を自社内で一貫して行っています。その体制により、予防が日常業務として実践されます。
損傷のパターンが答えを示します。応力に対して直角に走る亀裂はオゾンを示しています。平坦化された断面は圧縮永久ひずみを示唆しています。膨潤や軟化は化学的攻撃を示しています。チョーキングや表面の亀裂は紫外線への曝露を示唆しています。クレイジングや欠けたエッジは機械的疲労を明らかにしています。それぞれのパターンが、特定の根本原因につながっています。
いいえ。抗オゾン剤は時間の経過とともに消耗し、ワックスバリアは摩耗します。耐久性のある保護を実現するには、ポリマーブレンド、添加剤パッケージ、過酸化物加硫を組み合わせる必要があります。不飽和ゴムは、それに関わらず脆弱なままです。メーカーは、出荷前にオゾンキャビネット試験でコンパウンド全体を検証します。
多くの場合、形状とプロセスが結果を左右します。鋭利な角に応力が集中します。過剰な圧縮は内部ひずみを高めます。不十分な加硫管理は脆弱箇所を残します。正しいコンパウンドであっても、欠陥のある溝の設計や一貫性のない生産を補うことはできません。設計レビューとプロセス管理が材料選定を補強しなければなりません。
購入者は、材料データシート、浸漬および疲労試験データ、加硫記録を要求する必要があります。ASTM、SAE、DIN、JIS規格への準拠に加え、必要に応じてROHS、REACH、FDA認証の確認を行う必要があります。配合、金型、または生産拠点の変更には、書面による承認が必要です。
はい。デュロメーターの不一致だけでも、漏れや不十分な減衰を引き起こします。硬すぎる部品はシールできず、柔らかすぎる部品は形を保てません。メーカーはショア20Aから80Aまでの硬度を提供しており、仕様は実際の荷重とシールの要求に従う必要があります。


 オンラインサービス


