カスタムゴム部品を調達するOEM企業にとって、射出成形と圧縮成形のどちらを選択するかは、単なる製造方法の選択にとどまりません。金型投資、生産効率、寸法安定性、材料廃棄量、そして最終的な部品単価にも影響を与えます。
どちらの工法が絶対的に優れているということはありません。最適な選択肢は、部品の形状、ゴム材料の種類、年間需要量、公差要求、そしてその部品が使用される環境条件によって異なります。Xiamen Fuste Rubber & Plastic Co., Ltd.のようなカスタムゴム部品メーカーと提携するバイヤーにとって、これらの要因を早期に評価することは、金型修正の手間や生産リスクの軽減につながります。
簡単なまとめ: 圧縮成形は、比較的シンプルな形状のゴム部品、少量の生産、および初期金型コストを最優先するプロジェクトに適している場合が多く見られます。一方、射出成形は一般的に、複雑な形状、再現性が求められる大量生産、自動化された材料供給や成形サイクルの短縮がメリットとなる用途に向いています。最終的な工法選択は、実際の部品設計と生産要件に基づいて検証を行う必要があります。
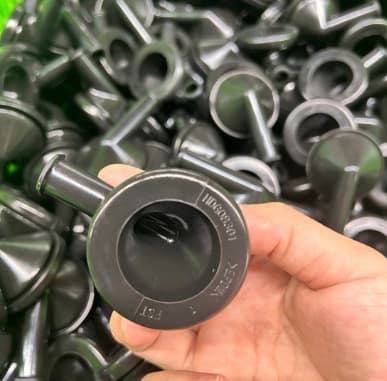
圧縮成形は、計量された一定量の未加硫ゴムを加熱された金型キャビティに直接配置することから始まります。加圧しながら金型を閉じることで、ゴム材料を所定の形状に成形すると同時に、熱によって加硫反応を開始させます。加硫後、部品を取り出し、バリ取りや追加の検査を行う場合があります。
この比較的シンプルな工程は、実用的な金型設計が可能なゴムパッド、ガスケット、カバー、シール材などの部品でよく検討されます。プロトタイプ開発、小ロット注文、あるいは完全に最適化された射出成形設備のような高い生産能力を必要としない部品にとって、合理的な選択肢となり得ます。
OEMバイヤーにとっての主なメリットは、初期の金型投資を低く抑えられる可能性がある点です。また、金型設計や所有設備に応じて、広範囲なゴム配合や部品サイズに対応できるのも圧縮成形の特徴です。
ただし、バイヤーは手作業による材料の仕込み、加硫時間、バリの発生可能性、仕上げ作業の必要性などを考慮する必要があります。これらの要因は、人件費、1シフトあたりの生産量、寸法安定性に影響を及ぼす可能性があります。初期金型コストが低いからといって、製品のライフサイクル全体での総コストが最小になるとは限りません。
Fuste Rubberでは、保護カバー、グロメット、パッド、シール用部品を含む自動車用および産業用途向けのカスタム成形ゴム部品を提供しています。適切な工法は、具体的な図面、ゴム配合、予想発注量に基づいて確認する必要があります。
ゴム射出成形では、材料を事前準備したうえで、射出システムを通じて密閉された金型キャビティ内へ注入します。その後、ゴムが加硫する間、金型は必要な温度と圧力を維持します。加硫サイクルが完了すると、完成した部品が取り出され、検査や必要な仕上げ作業が行われます。
従来の圧縮成形と比較して、射出成形は工程の自動化、一部の材料搬送ステップの削減、大ロットにおける均一な生産をサポートします。特に、複雑な形状を持つ部品、多数個取り金型が必要な場合、またはOEM企業が長期間の生産プログラムで継続的な高需要を見込んでいる場合には、検討する価値があります。
射出成形でも、金型設計、材料の挙動、射出圧力、温度、加硫条件を精密に管理する必要があります。複雑な構造の金型は初期投資を増加させる可能性があり、不適切なゲートやランナーの設計は充填不良や品質トラブルの原因になります。単にスピードだけで選ぶのではなく、実際のゴム配合に合わせて工程を正しく設計することが不可欠です。
Fuste Rubberの「ゴム射出成形設備」ページでは、同社の射出成形プロセスおよび設備に関する詳細な情報を提供しています。OEMバイヤーは、サプライヤーと生産要件について議論する際の前提知識として本情報を活用できます。
以下の比較表は、一般的なトレードオフをまとめたものです。実際の数値や結果は、部品の形状、ゴム材料の種類、キャビティ数、設備構成、検査条件によって異なります。
| 評価要因 | 圧縮成形 | 射出成形 |
|---|---|---|
| 初期金型投資 | シンプル形状では低く抑えられることが多い | 金型構造が複雑になるため高くなる傾向がある |
| 生産効率 | 手作業が多く、サイクル時間が長くなる場合がある | 短サイクル化と高度な自動化に対応可能 |
| 部品形状 | シンプル~適度な複雑さの部品に適している | 複雑な形状や再現性の必要な成形に有効 |
| 寸法安定性 | 仕込み量、金型精度、作業者の熟練度に依存する | 確立された工程により高い再現性を得られる |
| 材料ロス | 余剰材料やバリ取り作業が発生しやすい | ランナーや金型設計によりロスを抑制可能 |
| 適したプロジェクト規模 | プロトタイプ、シンプルな部品、中低需要 | 複雑な部品、および安定した高生産量プログラム |
調達チームにとって重要な違いの1つは、金型コストと総所有コスト(TCO)の違いです。圧縮成形金型は製作費が安く抑えられる場合がありますが、手作業の要件が多くなったり、サイクルタイムが長くなったりすることで、1部品あたりのコストが上昇する可能性があります。射出成形金型は初期投資が大きくなることがありますが、生産量の増加に伴いより経済的になります。
射出成形の方が優れた選択肢となる、普遍的な受注量のしきい値というものはありません。損益分岐点は、金型見積もり、サイクルタイム、キャビティ数、材料使用量、不良率、仕上げ作業、および需要予測によって異なります。一般的な業界のルールに頼るよりも、両方のプロセスで同じ部品のコスト比較を依頼する方がより確実です。
OEMは、まず部品の機能要件から始め、その後に製造の経済性を比較すべきです。サプライヤーは、利用可能な機械のみに基づいて方法を推奨するのではなく、なぜそのプロセスが設計に適合しているのかを説明できなければなりません。
例えば、一般的な産業用アセンブリで使用される成形ゴムパッドは、その形状と公差が許容するであれば、圧縮成形に適した候補となる可能性があります。詳細な特徴と厳しいアセンブリ要件を持つ大体積の自動車部品は、金型およびプロセスの検証後に射出成形を正当化する可能性があります。
カスタムの自動車用ゴム製配線ゲーターの例を考えてみてください。カスタムの自動車用ゴム製配線ゲーター。そのコルゲート構造は、車両ドアの動きに合わせて柔軟に曲がりながら、配線を水、ほこり、摩耗から保護する必要があります。したがって、製造の推奨事項では、形状、必要な柔軟性、シール性能、金型設計、および予想される年間生産量を総合的に考慮する必要があります。
射出成型と圧縮成型のどちらを選ぶかという問題は、適切なエラストマーを選択する必要性に取って代わるものではありません。ゴムコンパウンドは、加硫挙動、金型充填性、柔軟性、シール性能、耐環境性、および長期耐用年数に影響を与えます。
一般的な材料の考慮事項には次のようなものがあります:
これらは一般的な選定ガイドラインであり、材料の適格性確認の代わりになるものではありません。バイヤーは、動作温度、化学薬品との接触、圧力、圧縮永久ひずみ、硬度、引張特性、および適用される規制要件を指定する必要があります。正確な配合は、部品の実際の使用環境に対してテストされる必要があります。
シールの用途については、OEMのバイヤーはFuste Rubberのゴムガスケットおよびシール製品のラインナップを確認し、プロジェクトに適した部品を見つけることもできます。
有益なサプライヤーとの協議では、単価以上のトピックをカバーする必要があります。金型を承認する前に、以下の質問に対する明確な回答を求めてください:
これらの質問は、自動車OEMおよびティアサプライヤーにとって特に関連性が高く、コンポーネントが一貫して図面仕様を満たすことができない場合、低い見積もり価格はほとんど価値がありません。健全な調達の意思決定は、製造能力、プロセス検証、品質文書、および長期的な供給の安定性のバランスを取るものです。
Xiamen Fuste Rubber & Plastic Co., Ltd.は、自動車および産業用アプリケーション向けに、成形ゴム部品および押し出しゴムチューブを製造しています。公開されている会社情報には、エラストマー材料、金型設計・製造、生産にわたる能力が記載されており、その用途には自動車の電装系、エンジン、シャシー、冷却システム、燃料システムなどが含まれます。
OEMバイヤーにとって、この製造範囲は、図面やサンプルに基づいたカスタムゴム部品の打ち合わせを開始するための出発点となります。重要な点は、見積もりを最終決定する前に、各プロジェクトの具体的なプロセス、材料グレード、寸法要件、テスト計画、注文数量を確認することです。
プロジェクトを評価するには、部品の図面またはサンプル、年間需要予測、材料要件、重要公差、稼働条件、目標納期を準備してください。その後、Fuste Rubberのチームが要件を評価し、適切な製造方法について協議することができます。
同社の製品ラインナップをご覧になるには、Fuste Rubberのウェブサイトにアクセスするか、カスタムゴム部品の要件についてチームにお問い合わせください。
すべての場合において優れているわけではありません。射出成形は複雑な部品や大ロット生産に適していることが多く、一方、圧縮成形は、よりシンプルな部品や初期の金型予算が限られたプロジェクトにおいて経済的である場合があります。最適なプロセスは、設計、コンパウンド、生産量、品質要件によって異なります。
シンプルな部品の場合、圧縮成形の方が初期金型コストが低いことがよくあります。射出成形は一般的に、より複雑な金型を必要としますが、十分な生産量があれば、追加の投資は生産効率の向上によって相殺される場合があります。
射出成形は、自動化や再現性のあるサイクルに対応できるため、安定した大ロット生産プログラムの有力な候補となることがよくあります。ただし、損益分岐点は、実際の金型、サイクルタイム、材料、仕上げ、品質コストを使用して算出しなければなりません。
はい。設計レビューや製造の実現可能性を条件として、エンジニアリング図面、CADファイル、または物理的なサンプルからカスタムゴム部品を一般的に開発できます。OEMバイヤーは、寸法、材料要件、硬度、公差、稼働条件を提供する必要があります。
金型の償却、材料消費量、サイクルタイム、労力、スクラップ、トリミング、検査、メンテナンス、予想年間需要を比較します。同じ部品仕様を使用して両方のプロセスの見積もりを依頼する方が、単価のみを評価するよりも有意義な比較ができます。


 オンラインサービス


