適切なOEMパートナーを選ぶには、価格以上のものに目を向ける必要があります。ISO 9001およびIATF 16949認証を取得しているカスタムゴムシールメーカーに注目してください。専門的なカスタムゴムシール製造は、材料に関する専門知識とエンジニアリングサポートを提供します。この組み合わせが、シールの信頼性、リードタイム、供給の安定性を決定づけます。本ガイドでは、認証、カスタマイズ、材料の専門知識、垂直統合、エンジニアリングサポート、パートナーシップの信頼性という6つの基準を評価します。
カスタムゴムシールメーカーを評価する際、認証が最初のフィルターとなります。認証は、サプライヤーが認められた品質システムに従っているかを確認するものです。適切な認証がなければ、プロジェクトにおけるバッチの一貫性を信頼することはできません。適切な資格は、プロセスが確立された基準を満たしていることを第三者が証明する役割を果たします。これにより、長期的なパートナーシップを結ぶ前に確信を持つことができます。
ISO 9001は、あらゆる業界における品質管理の基準を提供します。IATF 16949は、ISO 9001を基盤とし、自動車産業特有の要件を追加したものです。主な違いは以下の通りです。
ゴムシールメーカーを含む自動車部品を製造する組織は、規格の要件を満たせばIATF 16949認証を取得できます。
この違いは重要です。なぜなら、主要な自動車メーカーはIATF 16949を必須としているからです。これがないと、サプライヤーは見積もりを提出できません。また、IATF 16949は標準化されたプロセスを通じて効率を向上させます。これにより、欠陥製品が減少し、バッチ追跡を通じて一貫性が確保されます。これらの能力が、基本的なサプライヤーを信頼できるパートナーへと変えるのです。
認証はサプライヤーの品質管理システムの証拠となりますが、それがすべてではありません。OEMのバイヤーは、メーカーの実績、業界での経験、および同様のシール要件に対応できる能力も調査すべきです。
貴社の用途分野での実績があり、同等のゴムシールやガスケットを製造した経験を持つサプライヤーを探してください。彼らが対応している業界、製造している部品の種類、そして同様の材料、動作条件、生産量に関する経験があるかどうかを確認してください。
確かな実績は、メーカーが時間の経過とともに品質の一貫性、金型、設計変更、生産上の課題をどれだけうまく管理しているかを示す指標にもなります。可能な場合は、関連するプロジェクトの事例、サンプル文書、または顧客からの推薦状を求め、その経験を検証してください。
単に創業年数だけに注目するのではなく、その経験が貴社の用途に関連しており、一貫した品質記録によって裏付けられているかどうかを検討してください。自動車、産業、その他の専門的な用途など、厳しい要求に応えてきた経験を持つサプライヤーの方が、複雑なシール要件に対処する能力が高い可能性があります。
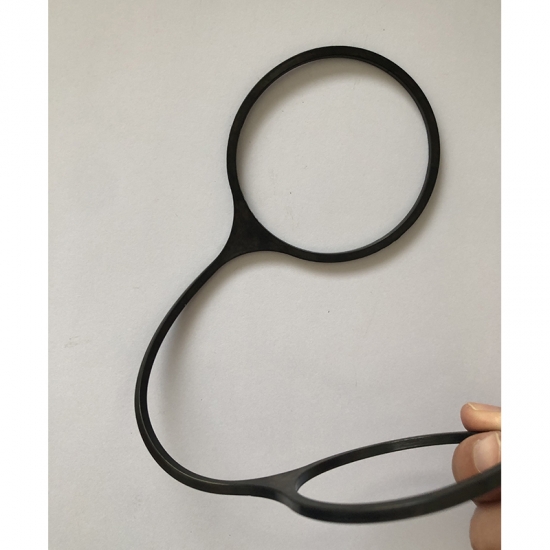
有能なカスタムゴムシールメーカーは、貴社の図面やサンプルを生産可能な部品へと変えます。このプロセスはプロトタイピングから始まり、フルスケールの生産で完了します。各段階で異なるスキルと管理が求められます。
まずは要件を共有することから始まります。プロファイル図面やサンプルの写真、作業環境、および既知の材料の希望を提供してください。その後、サプライヤーが設計を検討し、改善を提案する場合があります。この協力体制により、最終的な部品が貴社の用途に適合することが保証されます。
金型製作のスピードは、優れたサプライヤーとそうでないサプライヤーを分ける要素です。認定を受けた金型パートナーであれば、金型図面に承認を与えてから48営業時間以内に単一材料のプロトタイプを納品できます。二硬度共押出プロトタイプの場合は約72時間かかります。認定を受けていないパートナーの場合、同じ作業に12〜18営業日かかることがよくあります。プロジェクトのスケジュールが厳しい場合、この差は重要です。
社内での金型製作は大きな利点となります。あるメーカーでは、金型の95%を社内で製作しています。4〜30個取りの一般的なOリング用金型は約8時間で切削されます。より多個取りの生産用金型でも2日半から3日で完成します。外部委託の金型では数週間かかることもあります。社内でのカスタム金型製作は、多くの場合1日以内で完了します。このアプローチにより、リードタイムが短縮され、納期が改善されます。
金型設計の精度は、材料の収縮率とプリンターの解像度に依存します。FDM方式でプリントされた金型は、パーティングラインを平滑にするための解像度が不足している場合があります。小さな隙間はバリやエラストマーの漏れの原因となります。SLAのような高解像度の手法は、より微細な形状と優れた表面仕上げを実現します。これらの金型は離型も容易にします。
サプライヤーは以下も提供すべきです。カスタムガスケットおよびシール貴社の図面、サンプル、またはアイデアに合わせて調整されます。これには、底面が平らな断面を持つDリングシールが含まれます。平らな底面は、取り付け時のねじれやスパイラル破壊を防ぎます。
プロトタイプから本格的な生産へ移行するには、厳格なプロセス管理が必要です。サプライヤーは、10個の時と同じ品質を10,000個の時にも維持しなければなりません。統計的工程管理(SPC)は、時間の経過に伴う寸法測定値を追跡します。これにより、部品が許容範囲から外れる前に早期介入が可能になります。
初回サンプル検査(FAI)およびPPAP文書は、大量生産を開始する前に、寸法、材料特性、およびプロセスパラメータが仕様を満たしていることを確認します。標準作業手順書(SOP)には、プレスの温度、射出圧力、硬化時間、離型プロトコルが記録されます。合否判定ゲージのような検査治具により、現場での迅速な検証が可能になります。
OEM用途では材料のトレーサビリティが重要です。原材料のバッチと完成品のロット追跡により、バッチ間のばらつきを防ぎます。この文書化は、OEM監査をサポートし、一貫性を保証します。
最小注文数量は、材料やサプライヤーによって異なります。
サプライヤーは、貴社のビジネスモデルに合わせてOEMおよびODMサービスを提供すべきです。自動車照明用であれ産業機械用であれ、カスタム部品が必要な場合、拡張性と一貫性が長期的な成功を決定づけます。
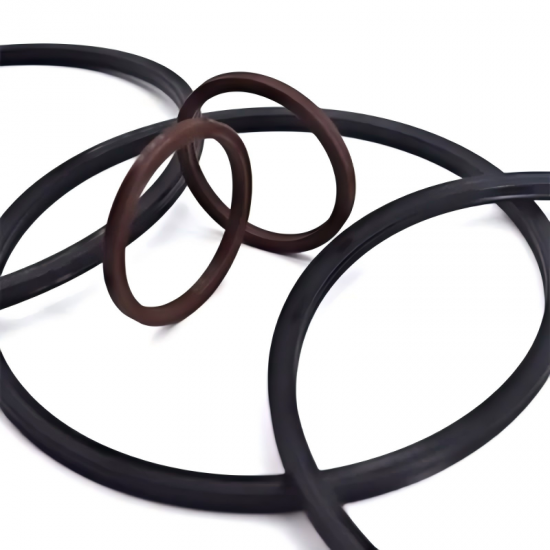
材料の選択は、現場でのシールの性能を左右します。使用環境に合わせてエラストマーを選択する必要があります。選択を誤ると、早期の故障、漏れ、高コストなダウンタイムにつながります。
エラストマーごとに対応できる化学物質や温度が異なります。コンパウンドを指定する前に、この比較表を確認してください。
材料
オイル・燃料
酸・塩基
オゾン・紫外線
最高温度
シリコーン
中程度
中程度(アルカリ性)
優れている
高い
NBR
非常に良い
悪い
良い
—
FKM (Viton)
極めて優れている
優れている(鉱酸)
優れている
高い
EPDM
悪い
優れている(希酸、塩基)
優れている
中程度
FFKM
優れている
極めて優れている(濃酸)
卓越している
非常に高い
FKM製の耐燃料性グロメットは、幅広い温度範囲に耐え、燃料、溶剤、過酷な化学物質に耐性があります。これらの材料は硬度を調整可能です。この範囲により、カスタムゴムシールの剛性を調整できます。
EPDMは屋外で優れた性能を発揮します。日光、雨、蒸気、オゾン、水との接触に耐性があります。ファサードシールやソーラーパネルの取り付けなど、天候にさらされるOEM用途にはEPDMを選択してください。FFKMは初期費用が高くなります。半導体プロセスにおける酸素およびフッ素プラズマに耐えることができます。他のエラストマーは直接的なプラズマ曝露に耐えることができません。ダウンタイムのコストが高い場合、その性能が価格の高さに見合う価値をもたらします。
ゴムガスケットを脅かす6つの一般的な故障モードとして、圧縮永久歪み、化学的攻撃、熱劣化、オゾン亀裂、摩耗、押し出しがあります。各モードは、制御可能な材料特性に関連しています。
圧縮永久歪みは、シールが弾性回復を失ったときに発生します。FFKMとFKMはNBRよりもこれに耐性があります。化学的攻撃はポリマー鎖を破壊します。FFKMの完全にフッ素化されたバックボーンは、ほぼ万能な耐薬品性を提供します。熱劣化はコンパウンドを軟化または硬化させます。シリコーンとFFKMは高温にうまく対応します。オゾン亀裂は不飽和ゴムに影響を与えます。EPDMとシリコーンは本質的にオゾンに耐性があります。摩耗はシール面を摩耗させます。硬度が高いほど耐久性が向上します。押し出しは、圧力下でシールが隙間に押し込まれる現象です。バックアップ付きのシールは高圧に対応します。
主な故障リスクに合わせて材料を選択してください。このアプローチにより、シールの寿命が延び、カスタム性能要件が保護されます。
配合、成形、試験を社内で管理するメーカーは、材料の一貫性と生産品質をより適切に管理できます。また、開発や量産中に調整が必要な場合、コミュニケーションやトラブルシューティングを簡素化することも可能です。
しかし、垂直統合だけで品質が保証されるわけではありません。OEMバイヤーは、各プロセスがどのように管理、文書化、検証されているかを確認する必要があります。
試験能力も同様に重要です。用途に応じて、ショアA硬度、引張強度、伸び、圧縮永久歪み、熱老化、耐薬品性などの関連チェックが含まれます。FTIRのような高度な分析は、配合組成の変化を特定し、バッチ間の整合性を維持するのに役立ちます。
カスタムシールプロジェクトの場合、エンジニアリングサポートには、材料選定、金型製作、試作、図面レビュー、設計調整も含まれるべきです。
エンジニアリングサポートは、有能なサプライヤーと基本的なサプライヤーを分ける境界線です。FEA(有限要素解析)は、圧力、温度、その他の動作条件下でシールがどのように挙動するかをシミュレートします。これにより、エンジニアはシール故障が発生する前に予測し、防止することができます。FEAは、接触面間の荷重伝達をモデル化し、摩擦の影響を考慮し、局所的な降伏を予測し、面圧分布を決定します。これらの機能は、シール面やボルト締め接合部を評価する際に極めて重要です。
仮想シミュレーションは物理的な試験への依存を減らし、開発サイクルを加速させます。試作前に設計を最適化できるため、信頼性、耐用年数、機能性が向上します。また、FEAはシールが早期故障した原因となった条件を再現することも可能です。エンジニアはそこから得られる実用的な洞察をもとに、より耐久性の高いシールを設計できます。
EV充電ポートのシールリングを例に挙げます。これらの部品は適切な保護等級を満たす必要があります。FEAは生産開始前に設計を検証するのに役立ちます。サプライヤーは、シミュレーションと並行して材料のコンサルティングや性能検証を提供すべきです。この包括的なエンジニアリングパッケージは、OEM用途とODMプロジェクトの両方をサポートし、開発スケジュール全体の効率も向上させます。
生産準備は、サンプルをうまく作れるサプライヤーと、大規模に納品できるサプライヤーを分ける要素です。すべてのバッチが仕様を満たしているという証明が必要です。このセクションでは、量産を決定する前に何を検査すべきかを示します。
まずは寸法検査から始めます。ゴム部品は成形後に伸縮するため、標準的なノギスでは測定値が歪む可能性があります。サプライヤーは基本的なチェックに校正済みのノギスを使用すべきです。複雑な形状には、光学コンパレータや自動ビデオ検査システムが必要です。これらのツールは、柔軟な材料を変形させることなく、厳しい公差を検証します。次に金型検証を行います。キャビティ形状は、高精度の三次元測定機(CMM)で検証する必要があります。その後、体系的な金型メンテナンスプログラムにより、摩耗を監視し、パーティングラインの劣化を防ぎ、コアピンの芯出しを維持します。
材料試験により、配合が仕様と一致していることを確認します。圧縮永久歪み試験を依頼してください。これは、長期間の圧縮後にシールがどれだけ復元するかを測定するものです。引張強度試験と伸び試験で破断点を確認します。デュロメーターによる検証で、硬度が用途のニーズを満たしているかを確認します。環境老化試験は、標準化された手法を用いて長期的な性能を予測します。これらの試験により、製品が現場に届く前に、ひび割れ、変色、脆化を明らかにできます。
プロセス管理により、出力を安定させます。サプライヤーは、金型キャビティ温度の監視、加硫サイクル時間の管理、およびショットごとの一貫性を保つためのプレス動作の自動化を行うべきです。射出速度、型締圧力、トランスファー位置などの機械パラメータは継続的に追跡する必要があります。有能なカスタムゴムシールメーカーは、OEM監査のためにこれらすべてを文書化します。
文書は、サプライヤーが生産を管理していることを証明します。評価の際には、以下の記録を確認してください。
文書の種類
主な目的
提供時期
PPAPパッケージ
生産プロセスが設計要件を満たしていることを検証(前述の続き)
量産前
適合証明書
各出荷品が発注条件を満たしていることを証明
出荷ごと
初回サンプル検査(FAI)
新しい金型で正確な部品が製造できることを確認
金型製作後
材料証明書
原材料の配合が材料規格と一致していることを証明
バッチ変更ごと
管理計画書
生産中の運用チェックポイントの概要
初期設定時
材料トレーサビリティは、原材料のポリマーベールから最終的な箱詰めまで、すべてのコンポーネントを追跡します。固有のバッチ番号とロットコードにより、正確な根本原因分析が可能になります。これにより、潜在的なリコール対象を生産のごく一部に絞り込むことができます。自動車OEMは、初回サンプルの寸法に対して高い工程能力を期待します。低いCpk(工程能力指数)は、その工程に能力がないことを示唆しています。
強固なパートナーシップは明確なコミュニケーションの上に成り立ちます。サプライヤーに次の直接的な質問をしてください。「貴社では、原材料のコンパウンドサプライヤーを評価・スコアリングするために、どのような指標や重要業績評価指標(KPI)を追跡していますか?」
その回答から、彼らがどのように自社のサプライチェーンを管理しているかが明らかになります。見積もり前にアプリケーションデータの提供を求めているかを確認してください。材料および性能仕様が文書化されていることを検証してください。レガシー機器や非標準機器向けのカスタマイズに対応しているかを確認してください。リードタイムの履歴と注文の正確性を確認してください。故障解析と設置サポートについて尋ねてください。単価だけでなく、ライフサイクルコストを比較してください。
供給の信頼性は、キャパシティの透明性に依存します。サプライヤーは、標準的なリードタイムと月間生産能力を明示する必要があります。これにより、不測の事態を避け、生産計画を立てることができます。高いCpkや低い不良率といった工程管理指標に注目してください。IATF 16949やISO 9001などの認定品質システムがその枠組みを提供します。分類および公差基準がさらなる要件を補完します。自動画像検査のような検査インフラは、バッチのリスクを低減します。
製品の改訂には正式な変更プロセスが必要です。材料や金型の変更は、再バリデーションと更新されたPPAP文書の作成をトリガーとする必要があります。これにより、OEMアプリケーションが予告なしに変更されることを防ぎます。契約前に、ベンダーの信頼性、財務の安定性、長期的な製品ロードマップを評価してください。高品質な製造と厳格な品質管理措置に投資するサプライヤーは、長年にわたって貴社のプログラムをサポートします。そのコミットメントが、生産ラインが求める効率性と性能を実現します。
これで、サプライヤー選定の指針となる6つの基準(認定、カスタマイズ、材料の専門知識、垂直統合、エンジニアリングサポート、パートナーシップの信頼性)が揃いました。単一の要因だけで成功が保証されるわけではありません。最も強力なカスタムゴムシールメーカーは、材料知識、製造能力、品質管理、技術サポートを一つの完全なソリューションに統合しています。候補を評価する際は、これらの基準をチェックリストとして使用してください。彼らの認定を比較し、実績をレビューし、エンジニアリングの深さをテストしてください。このアプローチにより、OEMアプリケーションが保護され、サプライチェーン全体の効率が向上します。これらの基準を満たすサプライヤーが見つかったら、見積もりや相談を依頼してください。図面、動作条件、予想数量を共有して対話を始めてください。その一歩が、信頼性の高い性能と長期的な供給安定性への道を開きます。
品質管理の基本としてISO 9001が必要です。自動車関連プログラムの場合は、IATF 16949認定を要求してください。医療用や食品接触用途では、関連規格への準拠が求められます。これらの資格は、サプライヤーが文書化されたプロセスと一貫したバッチ管理を維持していることを証明します。
バッチごとに材料証明書を要求してください。圧縮永久歪み試験、引張強度試験の結果、およびデュロメーター(硬度計)による検証を求めてください。環境劣化試験は長期的な性能を予測します。有能なカスタムゴムシールメーカーは、OEM監査のためにすべての試験結果を文書化します。
認定された金型パートナーであれば、金型図面の承認後48営業時間以内に単一材料の試作品を納品できます。デュアルデュロメーター(二重硬度)の試作品は約72時間かかります。一般的なOリング用金型の社内製作は、約8時間で完了します。外部委託の金型は数週間かかる場合があります。社内でのカスタム金型製作は、多くの場合1日以内に完了します。
初回サンプル検査(FAI)レポートとPPAP文書をレビューしてください。サプライヤーが高い工程能力と低い不良率を維持していることを確認してください。原材料のポリマーから完成品までの材料トレーサビリティを検証してください。これらのステップにより、量産を開始する前に工程能力を確認できます。
月間生産能力と標準的なリードタイムについて尋ねてください。サプライヤーが原材料サプライヤーのパフォーマンスを追跡していることを確認してください。製品改訂のための変更管理プロセスをレビューしてください。正式な変更プロセスは、再バリデーションと更新されたPPAP文書の作成をトリガーとします。財務の安定性と品質システムへの投資が、長年にわたる供給の継続性を支えます。


 オンラインサービス


